EN
Quais São as Aplicações Comuns de PAM na Indústria?
2026/11/18
Descubra diversas aplicações de poliacrilamida na indústria para otimizar máquinas de papel, acelerar a clarificação do açúcar e melhorar a reologia do concreto.
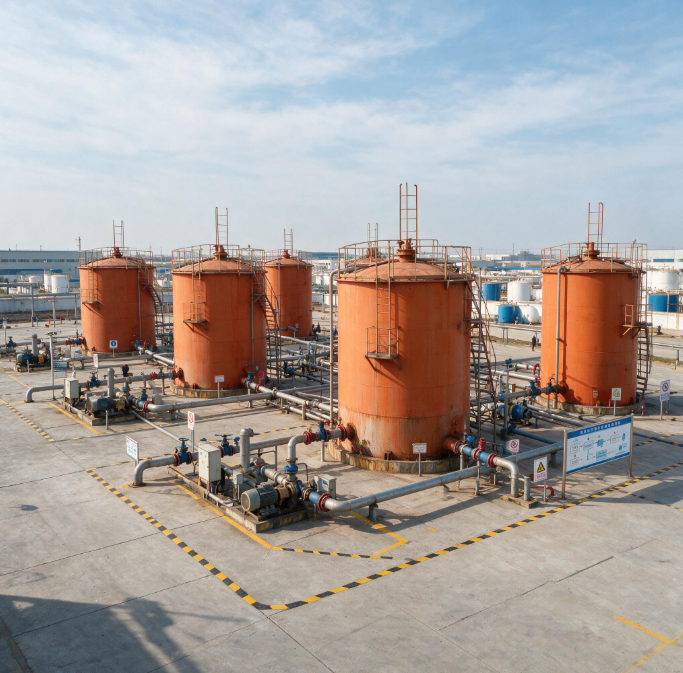
Gerenciar aditivos químicos em plantas industriais pesadas exige atenção meticulosa aos detalhes, especialmente ao lidar com produtos químicos de tratamento de água de alto desempenho. Em instalações municipais de tratamento de águas residuais e em grandes plantas de processamento mineral, alcançar uma separação ideal entre sólidos e líquidos depende fortemente de como os produtos químicos são manuseados antes mesmo de entrarem em contato com qualquer corrente de polpa. Quando uma instalação enfrenta quedas inesperadas na eficiência de clarificação ou picos súbitos no consumo químico, a causa raiz frequentemente remonta a práticas inadequadas de armazenamento ou dosagem defeituosa, e não a uma falha no próprio produto. A implementação de procedimentos operacionais-padrão rigorosos em todas as etapas do manuseio químico garante que as cadeias poliméricas ativas permaneçam intactas, proporcionando eficiência máxima de ponteamento. Operadores que dominam essas nuances práticas protegem consistentemente seus equipamentos, estabilizam a capacidade operacional da instalação e maximizam o retorno sobre seus investimentos químicos por meio de uma gestão superior de floculantes.
Proteger pós químicos secos da degradação ambiental começa no momento em que as remessas chegam ao armazém. Produtos poliméricos de alto desempenho são naturalmente higroscópicos, ou seja, absorvem rapidamente a umidade atmosférica se deixados sem proteção, o que leva a uma forte aglomeração e dissolução parcial antes do uso. Os gestores de instalações devem armazenar esses materiais em áreas frescas, secas e bem ventiladas, elevando os paletes do piso de concreto para evitar a migração de umidade. Manter temperaturas ambiente estáveis e selar imediatamente os sacos abertos após a extração impede que a umidade atmosférica comprometa a integridade do produto. Observações de campo indicam que o não controle da umidade no armazém pode reduzir a potência efetiva do polímero em mais de vinte por cento dentro de poucas semanas de exposição. Ao aplicar rigorosamente as diretrizes de rotação de estoque e armazenamento à prova de intempéries, as fábricas evitam perdas onerosas de produto e garantem que cada lote de floculante opere com seu máximo potencial desde o momento em que é aberto. Além disso, auditorias regulares no armazém asseguram que as embalagens permaneçam seladas e secas, protegendo a integridade a longo prazo do estoque de floculantes armazenado.
Transformar pó seco em uma solução líquida totalmente ativada exige controle preciso sobre a cinética de dissolução, as forças de cisalhamento e os tempos de envelhecimento. As moléculas de cadeia longa características das formulações modernas de floculantes exigem tempo adequado e agitação suave para se desenrolarem completamente sem se romperem. Introduzir o pó muito rapidamente em água turbulenta causa ‘olhos-de-peixe’ — grumos parcialmente dissolvidos com uma superfície viscosa e um interior seco — que obstruem severamente as bombas de dosagem e reduzem significativamente a área superficial ativa total. As diretrizes industriais recomendam o uso de sistemas automatizados de umidificação e alimentação que dispersem uniformemente as partículas em um vórtice de água limpa. Após a dispersão, permitir que a solução envelheça por um período determinado garante a extensão completa das cadeias moleculares e o volume hidrodinâmico máximo. Engenheiros que seguem esses protocolos científicos eliminam desperdícios, protegem equipamentos a jusante contra entupimentos e asseguram desempenho consistente de floculação em todos os ciclos operacionais. Manter temperatura constante da água durante a preparação evita ainda a degradação térmica prematura das cadeias ativas do floculante.
Assim que a solução estiver totalmente preparada, a dosagem precisa no fluxo do processo é fundamental para alcançar os resultados desejados de separação. A superdosagem não só desperdiça produtos químicos caros, como também pode causar a restabilização de partículas em suspensão, resultando em maior turbidez e entupimento dos filtros. Por outro lado, a subdosagem deixa partículas finas em suspensão, reduzindo a produtividade global em espessadores e unidades de desidratação. Os operadores da planta devem calibrar regularmente as bombas doseadoras e utilizar laços automáticos de retroalimentação conectados a sensores de turbidez ou analisadores de sólidos para ajustar dinamicamente as taxas de alimentação. Dados de campo coletados em diversos locais industriais mostram que a otimização do ponto de injeção e a garantia de mistura turbulenta exatamente no poço de alimentação melhoram significativamente a aglomeração. Ao ajustar com precisão esses parâmetros operacionais, as instalações obtêm maior densidade no subfluxo, transbordamento mais claro e um processo de desidratação mais eficiente, que depende fortemente de uma injeção precisa de floculante.
Manter um controle rigoroso sobre o armazenamento e a aplicação de produtos químicos gera benefícios econômicos substanciais que impactam diretamente o resultado final. Dados industriais coletados em diversas instalações de processamento pesado demonstram que a eliminação de erros de manuseio e a otimização da precisão na dosagem podem reduzir o consumo total de floculantes em até quinze por cento. Na prática, essa redução se traduz em economias anuais significativas nas despesas com produtos químicos, ao mesmo tempo em que diminui os volumes destinados à disposição final de resíduos. Além disso, evitar entupimentos de equipamentos e reduzir o desgaste mecânico em bombas e válvulas resulta em menos paradas não programadas para manutenção. Essas constatações empíricas comprovam que investir tempo em treinamento operacional adequado e em disciplina procedimental gera dividendos expressivos, transformando a gestão rotineira de floculantes em um poderoso impulsionador de lucratividade sustentável e excelência operacional. Documentar essas métricas operacionais ao longo de vários trimestres ajuda as equipes de engenharia a justificar orçamentos contínuos para melhorias.
Alcançar o sucesso sustentado na produção industrial exige mais do que formulações químicas superiores; exige uma cadeia de suprimentos resiliente e uma parceria técnica dedicada. A Feymer é um fabricante global de confiança, fornecendo soluções premium de floculantes adaptadas às exigentes necessidades de clientes internacionais em diversos setores industriais de processamento. Com infraestrutura de produção de ponta, laboratórios rigorosos de controle de qualidade e redes logísticas ágeis, a Feymer garante um fornecimento consistente e de alta pureza de floculantes para instalações em todo o mundo. A equipe especializada de suporte técnico da Feymer colabora de perto com engenheiros de planta para otimizar sistemas de dosagem, solucionar desafios complexos de separação e impulsionar melhorias contínuas de desempenho. Ao escolher a Feymer, empresas globais asseguram um parceiro confiável comprometido com o aprimoramento da eficiência operacional, a redução do impacto ambiental e a entrega de valor de longo prazo por meio de tecnologias avançadas de floculantes.
2026/11/18
Descubra diversas aplicações de poliacrilamida na indústria para otimizar máquinas de papel, acelerar a clarificação do açúcar e melhorar a reologia do concreto.
2026/11/16
Explore como produtos químicos avançados para campos petrolíferos maximizam a recuperação avançada por meio de injeção de polímeros de alta estabilidade, varredura viscoelástica e redutores eficientes de atrito.
2026/11/12
Aprenda como os coagulantes removem impurezas da água neutralizando cargas coloidais, desemulsionando resíduos oleosos e minimizando lodos químicos.
2026/11/10
Descubra como os produtos químicos avançados para tratamento de água otimizam a clarificação primária, evitam a formação de incrustações em torres de resfriamento e reduzem ao mínimo os lodos químicos industriais.
2026/11/04
Aprenda como o polímero aniônico acelera o processo de sedimentação, aumenta a velocidade de assentamento das partículas e remove os sólidos em suspensão em decantadores industriais.
2026/10/19
Descubra os benefícios do uso de floculante em estações de tratamento de esgoto para estabilizar o decantador secundário, prevenir o inchamento de lodo e aumentar a remoção de fósforo.