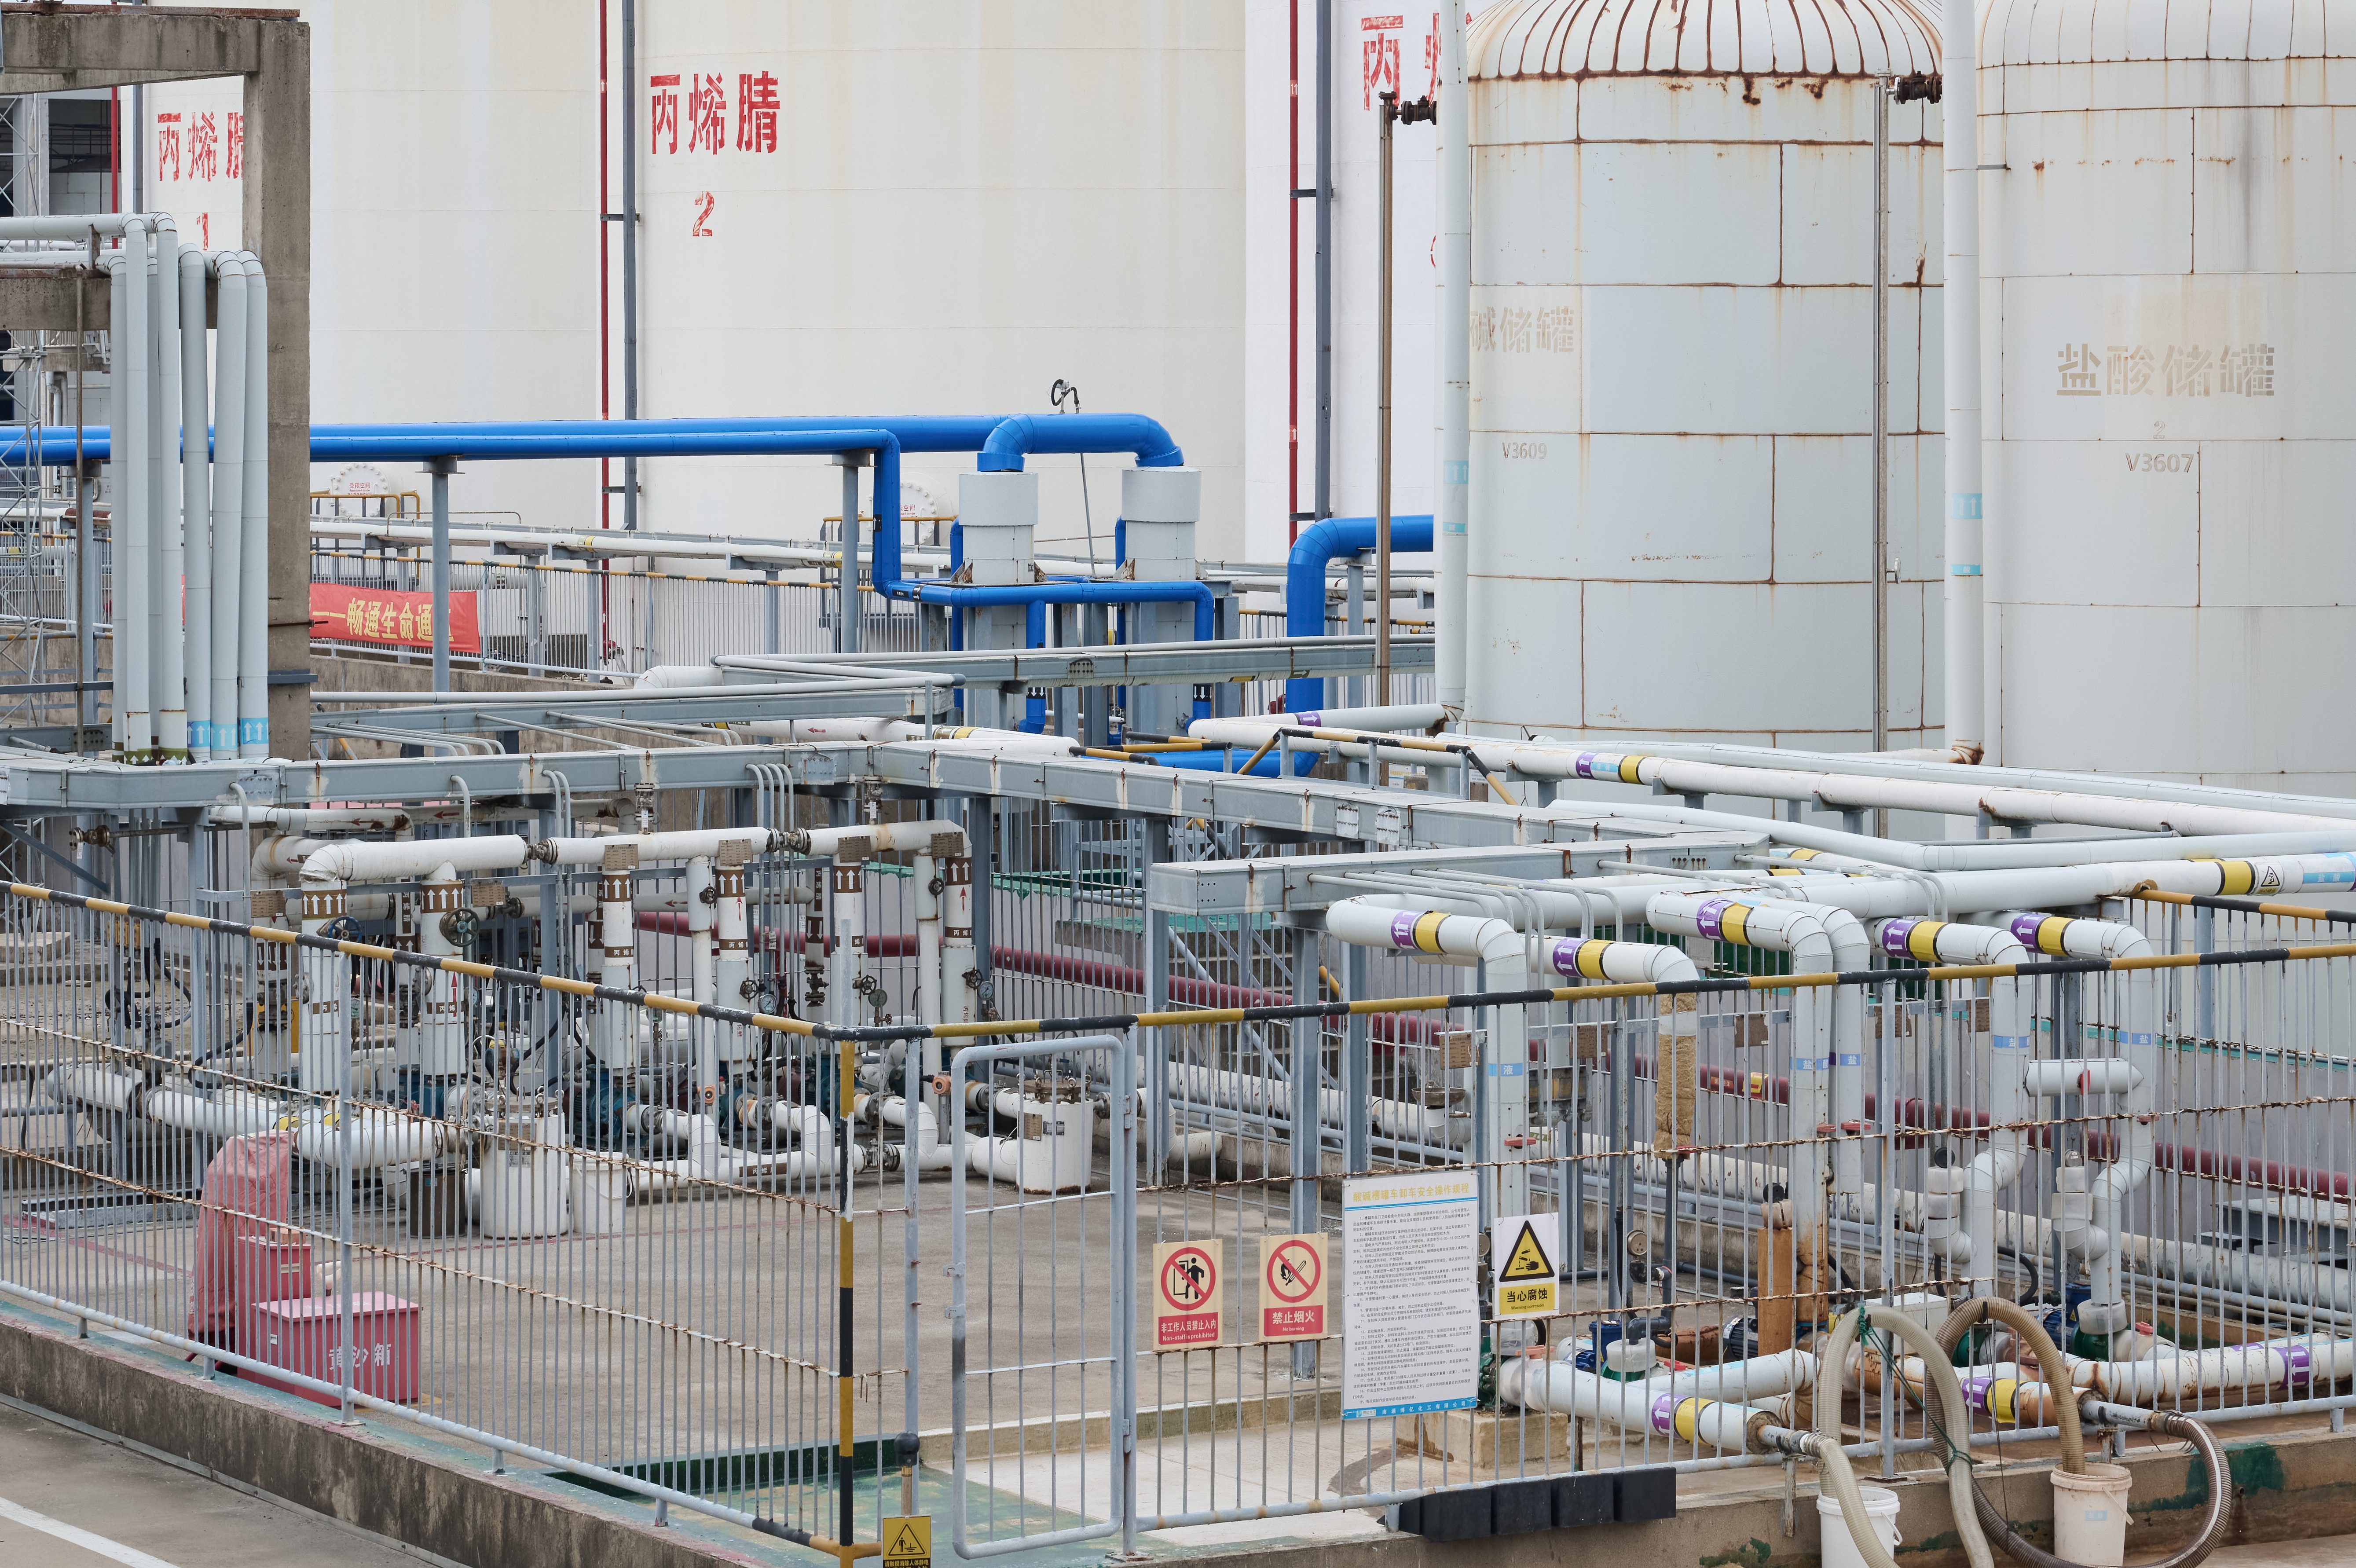
Planta de tratamiento químico de aguas residuales

showlist/chemical-wastewater-treatment-plant, showlist/chemical-wastewater-treatment-plant, 
Consulta
showlist/chemical-wastewater-treatment-plant, showlist/chemical-wastewater-treatment-plant, 
Consulta
Soluciones avanzadas de plantas de tratamiento químico de aguas residuales por Feymer

Soluciones avanzadas de plantas de tratamiento químico de aguas residuales por Feymer

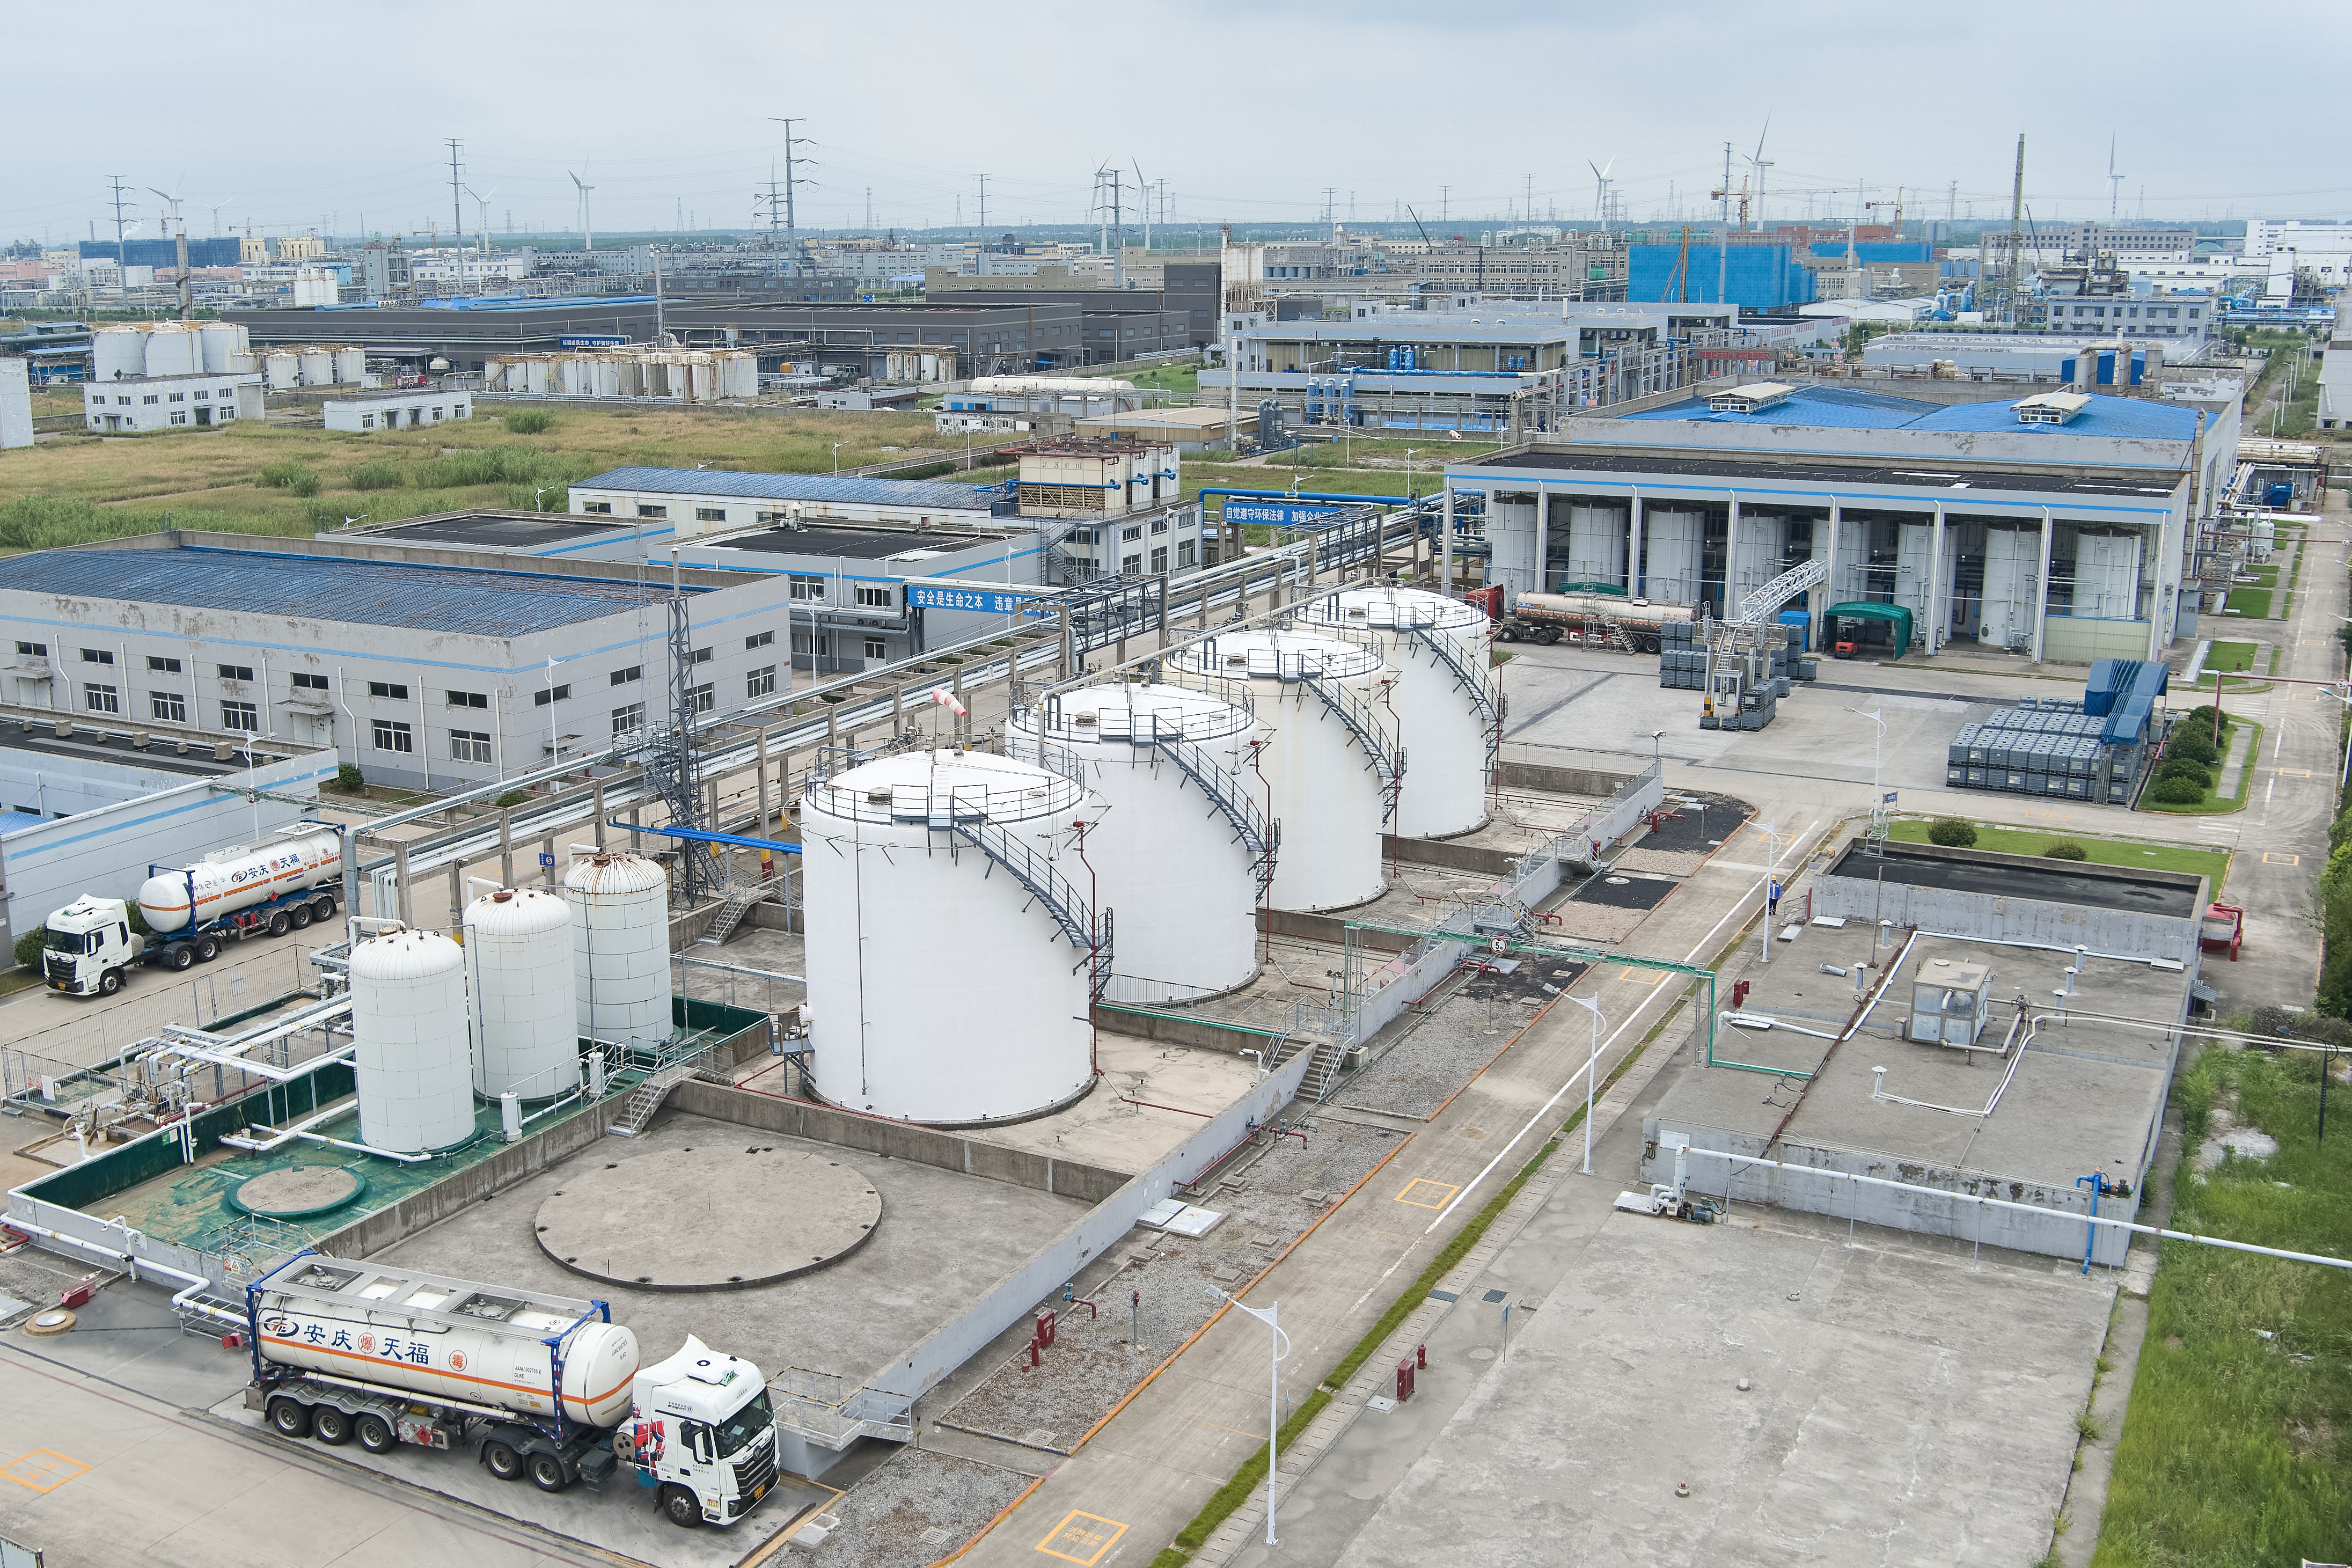
Jiangsu Feymer Technology Co., Ltd. (688350) es una empresa tecnológica especializada en el tratamiento del agua, fundada en 2010 y cotizada en el Mercado STAR de China desde 2021. Con sede central en Zhangjiagang (Delta del río Yangtze), ofrecemos soluciones sostenibles para el tratamiento de aguas en los sectores de pasta y papel, petróleo y gas, productos químicos finos, tintorería textil, así como aguas industriales y municipales. Nuestra misión —«Haciendo que cada huella hídrica cuente»— impulsa la innovación en productos químicos para el tratamiento del agua, separación por membranas e instalaciones de tratamiento del agua potenciadas por inteligencia artificial. Con tres centros de producción y cinco fábricas repartidos por las provincias de Jiangsu y Anhui, Feymer lidera en China en monómeros funcionales, polímeros solubles en agua y tecnologías de membranas de separación. Apoyados por una investigación y desarrollo continuos y un sólido equipo técnico, ofrecemos soluciones hídricas fiables y escalables. Como proveedor líder de plantas químicas de tratamiento de aguas residuales, integramos tecnologías de vanguardia para garantizar un tratamiento eficiente, conforme a la normativa y sostenible de efluentes químicos complejos.
Solicitar cotización

Ventajas del producto

Tecnología avanzada de separación por membrana

Nuestra planta de tratamiento de aguas residuales químicas utiliza biorreactores de membrana (MBR) y sistemas de ósmosis inversa (RO) de última generación, optimizados para la alta salinidad y el potencial de obstrucción de las aguas residuales químicas. Empleamos membranas patentadas resistentes a la obstrucción y protocolos dinámicos de limpieza para garantizar un caudal estable y una mayor duración de las membranas. Esta tecnología logra hasta un 95 % de recuperación de agua, reduciendo significativamente el consumo de agua dulce y el volumen de vertido.

Experiencia integral en tratamiento químico

A diferencia de las plantas convencionales, nuestra planta de tratamiento de aguas residuales químicas integra un conjunto completo de procesos avanzados de oxidación (AOP), como el proceso Fenton, el ozono y la combinación UV/H2O2, esenciales para degradar compuestos orgánicos persistentes que resisten el tratamiento biológico. Combinamos estos procesos con coagulación, floculación y precipitación, adaptados al perfil específico de contaminantes de sus aguas residuales.

Operación y mantenimiento inteligentes impulsados por IA

Nuestra planta de tratamiento de aguas residuales químicas está equipada con una plataforma de gemelo digital impulsada por inteligencia artificial que refleja en tiempo real el funcionamiento completo de la planta. Este sistema utiliza algoritmos de aprendizaje automático para analizar datos históricos y en tiempo real, predecir posibles alteraciones y recomendar ajustes óptimos de los parámetros del proceso. Sus capacidades de mantenimiento predictivo evalúan la condición de los equipos, reduciendo las averías imprevistas y mejorando la disponibilidad de la planta.

El tratamiento de las aguas residuales químicas es una preocupación crítica para la sostenibilidad industrial. Los efluentes químicos suelen contener altas concentraciones de compuestos orgánicos tóxicos, metales pesados y sales inorgánicas, que pueden alterar los procesos biológicos de tratamiento y contaminar los cuerpos de agua naturales si no se gestionan adecuadamente. Por tanto, una planta robusta de tratamiento de aguas residuales químicas debe incorporar múltiples etapas de tratamiento: cribado preliminar y homogeneización, ajuste del pH, coagulación-floculación para sólidos en suspensión y coloides, oxidación avanzada para contaminantes persistentes, tratamiento biológico para compuestos orgánicos biodegradables, filtración por membrana para la clarificación final y desinfección. En Feymer, comprendemos que cada subsector de la fabricación química —como los productos químicos finos, los agroquímicos o los productos farmacéuticos— plantea desafíos únicos. Nuestro enfoque comienza con un estudio integral de caracterización del agua para identificar los contaminantes específicos y su variabilidad.

Preguntas frecuentes

¿Cuánto tiempo se tarda en construir una planta de tratamiento de aguas residuales químicas?

Nuestros sistemas modulares ChemTreat™ reducen significativamente el tiempo de construcción. Por lo general, la instalación se puede completar en un plazo de 1 a 2 meses después de la preparación del terreno, frente a los 6–12 meses necesarios para las plantas convencionales de hormigón. Esto se debe a que los módulos se fabrican previamente en nuestras fábricas y se entregan listos para su conexión. El trabajo en el sitio implica una cantidad mínima de ingeniería civil, como el nivelado de cimientos y la conexión a servicios públicos. Para plantas más grandes y personalizadas, aplicamos un enfoque por fases: el diseño básico y las pruebas piloto requieren de 1 a 2 meses, la ingeniería detallada y la adquisición, de 2 a 3 meses, y la construcción y puesta en marcha, de 3 a 6 meses, según la complejidad. Asimismo, ofrecemos servicios acelerados para necesidades urgentes.
Los costos operativos varían según las características del efluente, las tarifas locales de servicios públicos y los requisitos reglamentarios. En promedio, nuestras plantas logran costos operativos de 0,50 a 2,00 dólares estadounidenses por metro cúbico de agua tratada, excluyendo la disposición de lodos. Este rango es competitivo en comparación con los puntos de referencia del sector. Optimizamos los costos mediante equipos eficientes desde el punto de vista energético, como soplantes de alta eficiencia y variadores de frecuencia, y dosificación automática de productos químicos basada en las cargas reales de contaminantes. Además, nuestro sistema de inteligencia artificial ayuda a identificar oportunidades de ahorro energético, reduciendo en ocasiones el consumo hasta en un 20 %. Las opciones de reutilización del agua compensan aún más los costos al disminuir la extracción de agua dulce. En particular, nuestros sistemas de membrana con altas tasas de recuperación reducen las necesidades de tratamiento posteriores.

Artículos relacionados

Aplicaciones industriales comunes de los polímeros solubles en agua

21

Jul

Aplicaciones industriales comunes de los polímeros solubles en agua

Explore las aplicaciones industriales de la tecnología de polímeros solubles en agua. Feymer ofrece soluciones poliméricas de alta pureza para el tratamiento de aguas, la fabricación de papel y la extracción.
Ver más
¿Cómo seleccionar productos químicos para pozos petroleros?

11

Aug

¿Cómo seleccionar productos químicos para pozos petroleros?

Aprenda cómo seleccionar productos químicos para yacimientos petroleros. Descubra los criterios técnicos, las estrategias operativas, los beneficios económicos y las soluciones expertas de Feymer.
Ver más
¿Cómo seleccionar productos químicos confiables para el tratamiento de aguas?

19

Aug

¿Cómo seleccionar productos químicos confiables para el tratamiento de aguas?

Descubra los criterios esenciales para seleccionar productos químicos para el tratamiento de aguas y así optimizar la eficiencia del sistema, reducir costos y asegurar el cumplimiento normativo.
Ver más

Testimonios de clientes

Leland Stephenson
Rendimiento sobresaliente para nuestra instalación de productos químicos especializados

Trabajar con Feymer en nuestra planta de tratamiento de aguas residuales químicas ha sido transformador. El sistema modular se instaló en menos de seis semanas y cumplió inmediatamente con los estrictos límites de vertido establecidos por nuestra agencia ambiental local. El sistema de control basado en IA es intuitivo, lo que permite a nuestro equipo supervisar y ajustar los procesos de forma remota. Hemos reducido nuestro consumo de agua un 40 % mediante el sistema de reutilización, y los costos de eliminación de lodos han disminuido un 25 %. Lo que más nos impresionó fue su apoyo proactivo durante los picos estacionales de producción: optimizaron el proceso para manejar cargas superiores sin incumplir ninguna normativa. La rentabilidad de la inversión superó nuestras expectativas, y actualmente estamos planificando la ampliación de la planta para aumentar su capacidad futura. Feymer es un socio fiable para cualquier fabricante químico que busque soluciones de tratamiento sostenibles y rentables.

Ethel Henson
Experiencia excepcional y fiabilidad

Como productor de productos químicos para el tratamiento de aguas, teníamos requisitos rigurosos en cuanto a la calidad del efluente. Feymer realizó extensas pruebas piloto y diseñó una planta de tratamiento que alcanzó los estándares más exigentes de pureza. Su experiencia en oxidación avanzada fue fundamental para eliminar compuestos refractarios generados en nuestros procesos de fabricación. Desde su puesta en marcha, la planta ha cumplido sistemáticamente todos los indicadores clave de desempeño (KPI), con una disponibilidad superior al 98 %. La función de monitoreo remoto ha supuesto un cambio radical, ya que permite a sus ingenieros ajustar parámetros y prevenir incidencias que nosotros no habríamos previsto. Además, su programa de capacitación fue exhaustivo, lo que permitió a nuestros operadores manejar el sistema con total confianza. Valoramos profundamente su compromiso con la innovación y su contribución a nuestro mayor grado de responsabilidad ambiental. Recomiendo encarecidamente a Feymer para abordar desafíos complejos relacionados con aguas residuales químicas.

Solicite un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
0/1000
Capacidad integrada de descarga cero de líquidos (ZLD)

Capacidad integrada de descarga cero de líquidos (ZLD)

La planta química de tratamiento de aguas residuales de Feymer puede incorporar la tecnología ZLD, una característica transformadora para industrias que enfrentan regulaciones rigurosas sobre vertidos de agua o que buscan reducir su impacto ambiental. Los sistemas ZLD cristalizan los sólidos disueltos, convirtiendo las aguas residuales en residuo sólido seco y agua limpia que puede reutilizarse en la producción. Esto no solo elimina los vertidos, sino que también recupera sales y metales valiosos, pudiendo transformar un flujo de desecho en una fuente de ingresos. Nuestros diseños ZLD emplean evaporadores de recompresión mecánica de vapor (MVR) y cristalizadores de circulación forzada, tecnologías eficientes desde el punto de vista energético y que requieren una cantidad mínima de productos químicos. Al integrar ZLD, las plantas logran un ciclo cerrado del agua, reduciendo la demanda de agua dulce hasta en un 90 % y posicionando a las empresas como líderes en fabricación sostenible. Esta capacidad resulta especialmente relevante en regiones con escasez hídrica, donde los permisos de vertido son limitados.
Sistema Propietario de Gemelo Digital Impulsado por IA

Sistema Propietario de Gemelo Digital Impulsado por IA

Nuestro sistema de gemelo digital establece un nuevo estándar en la gestión de plantas. Crea una réplica virtual de la planta física de tratamiento químico de aguas residuales, que procesa datos en tiempo real mediante algoritmos de aprendizaje automático. Este sistema puede simular condiciones futuras basándose en pronósticos meteorológicos, programas de producción y datos históricos, lo que permite ajustes predictivos en la dosificación de productos químicos, las tasas de aireación y las operaciones de membranas. Por ejemplo, si se prevé un aumento en la carga de contaminantes, el sistema ajusta automáticamente el proceso para adaptarse, evitando perturbaciones y manteniendo la calidad del efluente. Además, el gemelo digital se utiliza para la formación del personal, permitiendo a los operadores practicar procedimientos de emergencia en un entorno libre de riesgos. Esta tecnología reduce el desperdicio de productos químicos al garantizar una dosificación precisa, lo que supone un ahorro de hasta un 15 % en productos químicos, y reduce los costos energéticos hasta en un 20 % mediante un uso optimizado de los equipos.